一、Gedeeld door buisdiameter
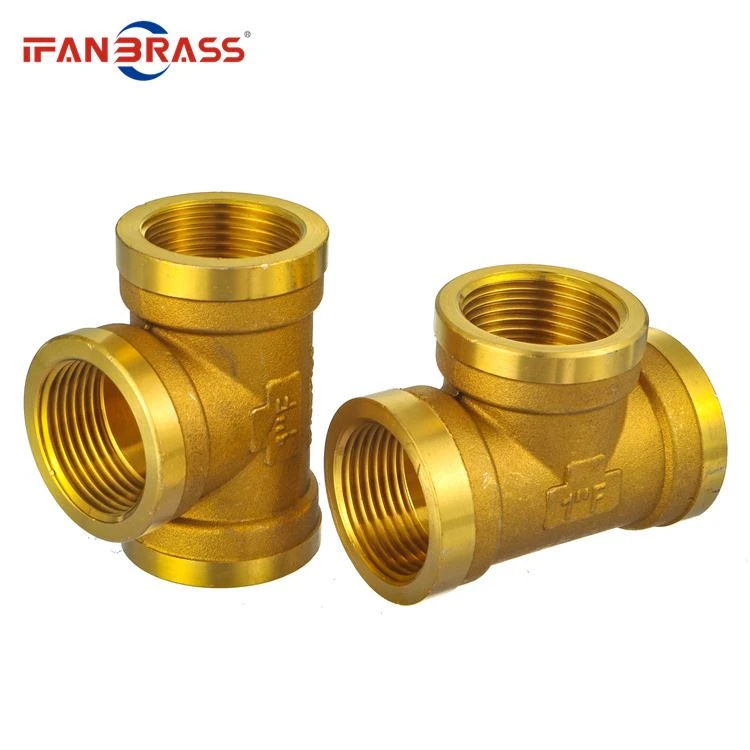
De verbindingseinden van de T-stukken met gelijke diameter zijn allemaal even groot; de hoofdleidingen van de verloop-T-stukken hebben dezelfde maat, terwijl de aftakleidingen kleiner zijn dan de hoofdleiding.
二、Gedeeld per proces
1. Hydraulische uitstulping
Het hydraulisch uitpuilen van het T-stuk is een vormingsproces waarbij de aftakleiding wordt geëxpandeerd door de axiale compensatie van het metalen materiaal. Het proces is om een speciale hydraulische pers te gebruiken om vloeistof in de lege buis te injecteren met dezelfde diameter als het T-stuk. De twee horizontale zijcilinders van de hydraulische pers synchroniseren de centreerbeweging om de onbewerkte buis te extruderen. Nadat de buis blank is geperst, wordt het volume kleiner en de binnenkant De vloeistofdruk stijgt naarmate het volume van de buis kleiner wordt. Wanneer de druk die nodig is voor de uitzetting van de driewegaftakbuis is bereikt, stroomt het metalen materiaal langs de binnenholte van de mal onder de dubbele werking van de zijcilinder en de vloeistofdruk in de buisblanco om de aftakbuis uit te zetten.
Het hydraulische uitpuilende proces van het T-stuk kan in één keer worden gevormd en de productie-efficiëntie is hoog; de wanddikte van de hoofdleiding en de schouder van het T-stuk worden vergroot. Vanwege het grote tonnage aan apparatuur dat nodig is voor het hydraulische uitpuilende proces van naadloos T-stuk, wordt het voornamelijk gebruikt voor de vervaardiging van T-stukken met een standaard wanddikte van minder dan DN400 in China. De toepasbare vormmaterialen zijn koolstofarm staal, laaggelegeerd staal en roestvrij staal met een relatief lage neiging tot koudverharding, inclusief sommige non-ferro metalen materialen, zoals koper, aluminium en titanium.
2. Hete persvorming:
Het hete persvormen van het T-stuk is om de onbewerkte buis groter dan de diameter van het T-stuk af te vlakken tot de diameter van het T-stuk.
3. Koudgetrokken T-stuk
Open een gat in de uitgerekte aftakkingsbuis; de buisblanco wordt verwarmd, in de vormmatrijs geplaatst en de ponsmatrijs voor de uitgerekte aftakbuis wordt in de buisblanco geïnstalleerd; de onbewerkte buis wordt radiaal samengedrukt onder invloed van de druk en de onbewerkte buis wordt samengedrukt in de radiale richting. Tijdens het proces stroomt het metaal in de richting van de aftakleiding en vormt de aftakleiding onder het uitrekken van de matrijs. Het hele proces wordt gevormd door de radiale compressie van de onbewerkte buis en het uitrekproces van de aftakbuis. Anders dan het hydraulische uitpuilende T-stuk, wordt het metaal van de heetgeperste T-stuk-aftakking gecompenseerd door de radiale beweging van de onbewerkte buis, dus het wordt ook wel het radiale compensatieproces genoemd.
Omdat het T-stuk na verwarming wordt geperst, wordt de hoeveelheid apparatuur die nodig is voor het vormen van materiaal verminderd. Heetgeperst T-stuk heeft een breed aanpassingsvermogen aan materialen en is geschikt voor koolstofarm staal, gelegeerd staal en roestvrij staal; vooral voor T-stukken met een grote diameter en een dikkere buiswand, wordt dit vormingsproces meestal gebruikt.
三、Gedeeld op materiaal
Koolstofstaal, gietstaal, gelegeerd staal, roestvrij staal, koper, aluminiumlegering, plastic, argon-uitloging, pvc, enz.
四、Gedeeld volgens productiemethode
Topping, persen, smeden, gieten, enz.
五、Gedeeld volgens productienormen
Nationale norm, elektronorm, chemische norm, waternorm, Amerikaanse norm, Duitse norm, Japanse norm, Russische norm, enz., als volgt: GB/T12459-2017, ASME B16.9, SH3408, SH3409-96, SH3410-96 , HG/T21635, DL/T695, SY/T 0510, DIN 2615.